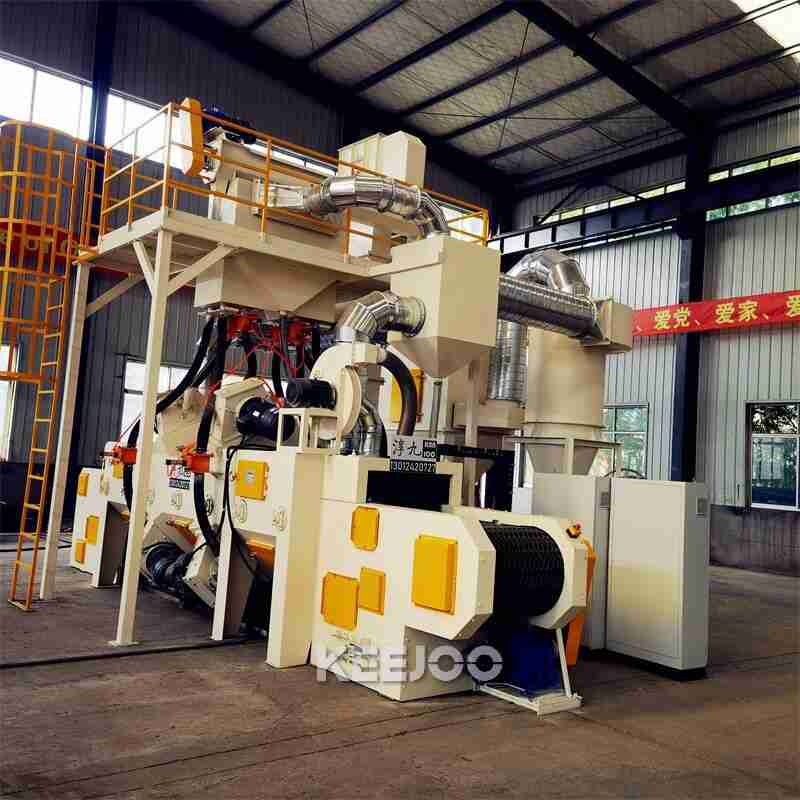
Beim Strahlen prallen Hochgeschwindigkeits-Strahlmittel auf die Werkstückoberfläche und verändern deren Oberflächenrauhigkeit maßgeblich. Im Folgenden werden die beeinflussenden Faktoren, spezifische Auswirkungen und zugrundeliegende Mechanismen erläutert:
Beeinflussende Faktoren
Strahlmittelparameter
- Durchmesser des StrahlmittelsJe größer der Durchmesser des Strahlmittels, desto stärker die Aufprallkraft auf die Werkstückoberfläche. Es entstehen größere und tiefere Vertiefungen sowie eine höhere Oberflächenrauhigkeit.Beispiel: Strahlmittel mit 1,0 mm Durchmesser erzeugt eine Oberflächenrauhigkeit von etwa Ra6,3 μm; bei 0,5 mm Durchmesser beträgt die Rauhigkeit nur ca. Ra3,2 μm.
- Form des StrahlmittelsKugelförmiges Strahlmittel erzeugt gleichmäßige Vertiefungen beim Aufprall und sorgt für eine homogenere Oberflächenrauhigkeit. Unregelmäßiges, eckiges Strahlmittel hinterlässt komplexere Kratzer und Vertiefungen und erhöht die Oberflächenrauhigkeit zusätzlich.
- Härte des StrahlmittelsHärteres Strahlmittel verformt sich beim Aufprall kaum und entfernt Verunreinigungen wie Walzhaut und Rost effizienter, erhöht aber gleichzeitig die Oberflächenrauhigkeit.Beispiel: Bei gleicher Werkstückbearbeitung ergibt Strahlmittel mit einer Härte von HRC60 eine um 1 bis 2 μm höhere Oberflächenrauhigkeit als Strahlmittel mit HRC40.
Prozessparameter des Strahlverfahrens
- StrahlgeschwindigkeitEine höhere Strahlgeschwindigkeit bedeutet höhere kinetische Energie des Strahlmittels und stärkere Aufprallkräfte, wodurch die Oberflächenrauhigkeit steigt. Im Allgemeinen erhöht jede Erhöhung der Strahlgeschwindigkeit um 10 m/s die Rauhigkeit um 0,5 bis 1 μm.
- StrahldauerBei zu kurzer Strahldauer lassen sich Oberflächenverunreinigungen nicht vollständig entfernen, die Rauhigkeit verbessert sich kaum. Eine zu lange Strahldauer führt zu übermäßig hoher Rauhigkeit und kann sogar Ermüdungsschäden verursachen. Für Kohlenstoffstahlwerkstücke ist eine Strahldauer von 5 bis 15 Minuten üblicherweise optimal.
- StrahlwinkelEin senkrechter Aufprall des Strahlmittels reinigt die Oberfläche am effektivsten, erzeugt aber eine relativ hohe Oberflächenrauhigkeit. Die Änderung des Strahlwinkels verändert Aufprallrichtung und -kraft und beeinflusst damit die Rauhigkeit. Für beste Oberflächenbehandlungsergebnisse wird der Strahlwinkel üblicherweise zwischen 45° und 90° eingestellt.
Werkstückmaterial
- MaterialhärteWeichere Werkstückmaterialien verformen sich leichter unter dem Aufprall des Strahlmittels, wodurch die Oberflächenrauhigkeit deutlich stärker ansteigt. Härtere Materialien widerstehen der Verformung, ihre Rauhigkeit ändert sich nur geringfügig. Beispiel: Aluminiumlegierungen zeigen nach dem Strahlen eine deutlich stärkere Erhöhung der Oberflächenrauhigkeit als Gusseisen.
- Ursprungszustand der MaterialoberflächeIst die Werkstückoberfläche mit Walzhaut, Rost, Öl oder anderen Verunreinigungen belegt, müssen diese durch das Strahlen entfernt werden – dadurch steigt die Oberflächenrauhigkeit stark an. Bei bereits sauberen Werkstücken fällt die Veränderung der Rauhigkeit nach dem Strahlen gering aus.
Spezifische Auswirkungen
- Erhöhung der OberflächenrauhigkeitDas Strahlen verstärkt die mikroskopische Rauhigkeit der Werkstückoberfläche und erhöht deren Messwert. Ein Werkstück mit ursprünglicher Rauhigkeit Ra1,6 μm erreicht nach dem Strahlen Werte zwischen Ra3,2 und Ra6,3 μm.
- Veränderung der OberflächentexturGleichmäßig verteilte Vertiefungen und Kratzer entstehen auf der Werkstückoberfläche, wodurch die Textur ausgeprägter wird. Diese Texturveränderung beeinflusst das optische Erscheinungsbild des Bauteils, ist aber vorteilhaft für Werkstücke, die eine hohe Oberflächenreibung oder eine bessere Haftung von Beschichtungen benötigen.
- Verbesserung der Homogenität der OberflächenrauhigkeitMit abgestimmten Strahlprozessparametern lässt sich eine gleichmäßigere Oberflächenrauhigkeit erzielen. Innerhalb der Strahlkammer trifft das Strahlmittel gleichmäßig auf das Werkstück, beseitigt örtliche Oberflächenunebenheiten und erzeugt eine homogenere Rauhigkeit.
Wirkmechanismen
- Plastische VerformungDer Hochgeschwindigkeitsaufprall des Strahlmittels erzeugt eine plastische Verformung der obersten Materialschicht des Werkstücks. Es bilden sich Vertiefungen und Erhebungen, wodurch die Oberflächenrauhigkeit steigt. Das Ausmaß der plastischen Verformung hängt von der kinetischen Energie des Strahlmittels und den mechanischen Eigenschaften des Werkstückmaterials ab.
- Entfernung von VerunreinigungenDas Strahlen entfernt Walzhaut, Rost, Öl und andere Verunreinigungen und hinterlässt eine saubere Oberfläche. Gleichzeitig verursachen Reibung und Kollisionen zwischen Strahlmittel und Werkstückoberfläche oberflächliche Abtragungen, die ebenfalls die Rauhigkeit erhöhen.
- OberflächenverfestigungDurch das Strahlen entstehen Druckeigenspannungen in der Werkstückoberfläche, die die Oberflächenhärte und die Ermüdungsfestigkeit erhöhen. Die plastische Verformung der Oberfläche verfeinert zudem die Kristallkorngröße und verbessert die mechanischen Eigenschaften weiter. Diese verfestigende Behandlung geht stets mit einer Veränderung der Oberflächenrauhigkeit einher.