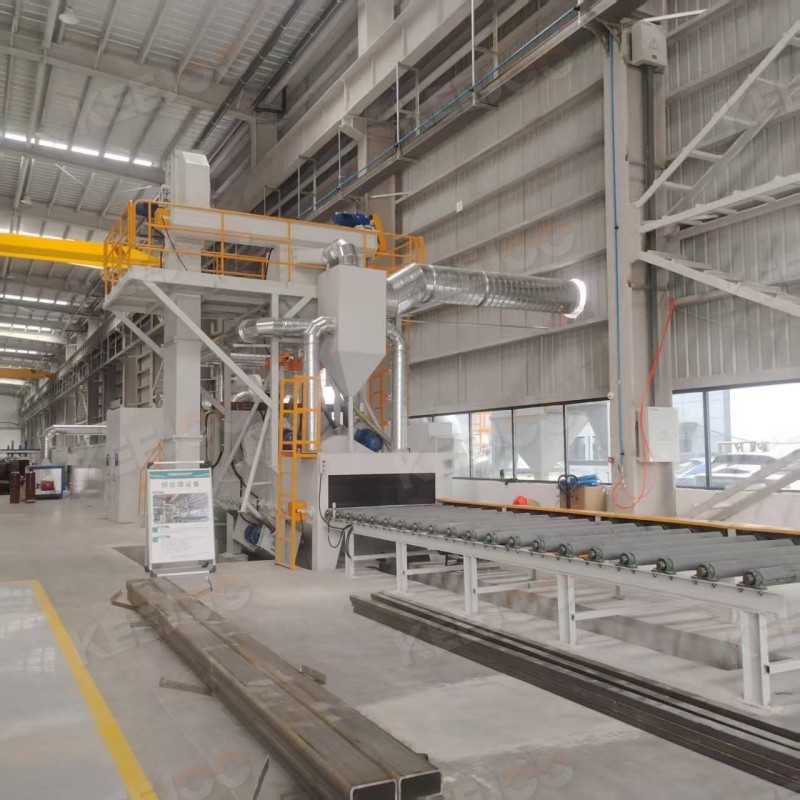
La granalladora, integrada en una línea de pretratamiento de chapas de acero, constituye el equipo fundamental para la eliminación de cascarilla en la fabricación de estructuras metálicas. Este equipo realiza la eliminación de cascarilla y el pretratamiento superficial en una sola pasada, alcanzando un grado de limpieza de Sa2,5–Sa3,0 y cumpliendo con los requisitos de rugosidad superficial necesarios para el posterior recubrimiento. Al tratarse de un equipo de uso intensivo que opera de forma continua, sus componentes —incluyendo las turbinas de granallado, los revestimientos antidesgaste, los transportadores de rodillos y el sistema de circulación de abrasivo— están expuestos a impactos constantes a alta velocidad por parte de la granalla de acero, lo que provoca un rápido desgaste de las piezas consumibles. En muchas instalaciones, los fallos prematuros del equipo, la inconsistencia en la calidad de la limpieza y las frecuentes paradas operativas se deben, principalmente, a un mantenimiento inadecuado. La implementación de un programa sistemático de mantenimiento diario y periódico garantiza una calidad de procesamiento constante, reduce el consumo de repuestos y prolonga significativamente la vida útil general de la máquina.
I. Principios básicos para un mantenimiento seguro
1. Para cualquier tarea de mantenimiento o reparación, es obligatorio **desconectar la fuente de alimentación principal y colocar una señal de advertencia que indique «No conectar»**. Está estrictamente prohibido abrir las cubiertas o carcasas del equipo mientras este se encuentre bajo tensión eléctrica.
2. Antes de acceder a la cámara de granallado o al colector de polvo, asegúrese de que el área esté correctamente ventilada y utilice el equipo de protección individual (EPI) adecuado, incluyendo mascarilla contra el polvo, gafas de seguridad y guantes de trabajo.
3. Las paletas de las turbinas de granallado deben sustituirse siempre en juegos completos; está prohibido reemplazar paletas de forma individual, ya que esto puede provocar un desequilibrio en el rotor y generar vibraciones severas.
4. Nunca abra las puertas de acceso para mantenimiento mientras el equipo esté en funcionamiento. Los dispositivos de enclavamiento de seguridad y los mecanismos de parada de emergencia no deben ser anulados ni desactivados bajo ninguna circunstancia.
II. Mantenimiento rutinario (Inspección previa al turno + Limpieza posterior al turno – Requerido diariamente)
Inspección previa a la puesta en marcha
1. **Sistema de turbinas de granallado**: Compruebe que todos los pernos de fijación de las turbinas estén bien apretados. Inspeccione el estado de las paletas, las cajas de control y los impulsores; sustituya cualquier componente que supere los límites de desgaste establecidos. Verifique el correcto funcionamiento de los enclavamientos de las puertas de seguridad y de los pulsadores de parada de emergencia. Supervise la intensidad de corriente en vacío de los motores de las turbinas; si se observa un aumento anómalo, investigue posibles causas, como obstrucciones por abrasivo o daños en los revestimientos internos. 2. **Sistema de transporte de rodillos**: Inspeccione las superficies de los rodillos en busca de granalla de acero o cascarilla de laminación atrapadas. Asegúrese de que el funcionamiento sea fluido mientras el variador de frecuencia (VFD) está en marcha, prestando atención a posibles atascos o ruidos anómalos. Examine las cortinas de sellado en las aberturas de entrada y salida; sustitúyalas de inmediato si presentan daños, ya que cualquier desgarro puede provocar una pérdida considerable de granalla de acero. Al procesar chapas finas, preste especial atención al estado de los rodillos para evitar que las chapas se comben o se deformen.
3. **Circulación de abrasivo y separador por corriente de aire**: Mantenga la tolva de almacenamiento de abrasivo a aproximadamente 2/3 de su capacidad; reponga la mezcla de granalla de acero según sea necesario. Observe el separador para asegurarse de que la cortina de abrasivo esté distribuida de manera uniforme; una distribución irregular afectará negativamente a la separación de la granalla fragmentada. Retire cualquier trozo grande de cascarilla de laminación o residuos de la malla del tamiz. Preste atención a posibles ruidos inusuales provenientes del elevador de cangilones o del transportador de tornillo sin fin.
4. **Sistema de captación de polvo**: Supervise la diferencia de presión en el colector de polvo y asegúrese de que el polvo no se acumule en la tolva de recolección. Verifique que las válvulas de impulsos funcionen correctamente y revise los conductos para detectar posibles fugas de aire.
5. **Sistema eléctrico**: Compruebe que no haya acumulación de polvo en el armario de control; asegúrese de que los sensores y los interruptores fotoeléctricos estén libres de obstrucciones y verifique que el equipo cuente con una conexión a tierra adecuada.
Parada y limpieza al finalizar el turno
1. Retire la cascarilla de laminación y la granalla fragmentada de las rejillas del suelo de la cámara de granallado para evitar que el transportador de tornillo sin fin se obstruya.
2. Limpie los restos de granalla de acero o cascarilla de laminación de los cepillos y de las superficies de los rodillos en la sección de soplado/limpieza.
3. Vacíe la tolva del colector de polvo. Se recomienda mantener el ventilador de extracción de polvo en funcionamiento durante 5 a 10 minutos adicionales tras la parada del equipo, con el fin de eliminar cualquier resto de polvo de los conductos.
4. En las líneas que cuentan con pretratamiento, pintura y secado, limpie las boquillas de las pistolas de pulverización y los medios filtrantes para la niebla de pintura al finalizar el turno; esto evitará que los residuos de pintura se endurezcan y obstruyan los conductos. 5. Mantenga registros operativos, incluyendo la velocidad de la cinta transportadora, la intensidad de corriente de la granalladora, la cantidad de abrasivo añadido y cualquier anomalía en el equipo. ## III. Mantenimiento semanal
1. Inspeccione los revestimientos resistentes al desgaste (placas de HARDOX o aleaciones con alto contenido de cromo) en el interior de la cámara de granallado. Preste especial atención a las zonas de alto impacto y sustituya los revestimientos que presenten signos de desgaste excesivo o perforaciones.
2. Compruebe los cartuchos o bolsas del colector de polvo; un diferencial de presión excesivamente alto indica obstrucción. Inspecciónelos también para detectar posibles daños o desgarros.
3. Tome muestras y analice la calidad del abrasivo. Si la proporción de abrasivo fragmentado supera el 10 %, este debe ser tamizado y reabastecido con material nuevo para garantizar que la rugosidad superficial de las placas de acero se mantenga estable dentro del rango de Ra 6,3–12,5 μm.
4. Aplique grasa a base de litio en el transportador de rodillos y en las cadenas del elevador, y ajuste su tensión.
5. Verifique que todas las bridas y los pernos de unión de toda la máquina estén bien apretados. Repare cualquier fuga de aire o sección desgastada en los conductos.
6. Ajuste la separación entre los cepillos de limpieza y las placas de acero; sustituya los cepillos si presentan un desgaste severo.
IV. Mantenimiento mensual
1. Desmonte e inspeccione las turbinas de granallado. Mida el desgaste de las paletas y verifique el equilibrio dinámico de los impulsores. Compruebe los rodamientos del eje de las turbinas para detectar aumentos anormales de temperatura o ruidos, y aplique grasa según las especificaciones.
2. Compruebe el aceite lubricante en los reductores de engranajes. En equipos nuevos, realice el primer cambio de aceite tras las primeras 100 horas de funcionamiento; posteriormente, sustituya el aceite cada 500 horas de uso.
3. Vuelva a apretar todos los pernos de las bases de las turbinas, de la estructura de la cámara de granallado y de la base del elevador.
4. Mida la resistencia de aislamiento de los motores (debe ser ≥ 0,5 MΩ). Inspeccione los cables y las conexiones de los terminales en busca de signos de envejecimiento u oxidación.
5. En sistemas equipados con unidades de pintura y secado: realice el mantenimiento del sistema de pulverización sin aire (airless) de alta presión y limpie a fondo las líneas de suministro de pintura. Inspeccione los elementos calefactores y los termopares de control de temperatura en la unidad de secado.
6. Elimine el polvo de las lentes de los sensores fotoeléctricos y verifique las señales de los interruptores de límite (finales de carrera). ## V. Mantenimiento trimestral exhaustivo
1. Reponga o sustituya la grasa en todos los rodamientos de servicio pesado de la máquina.
2. Realice una inspección minuciosa de los revestimientos protectores de la cámara; repare las zonas desgastadas mediante soldadura de aporte o sustituya los revestimientos por completo.
3. Elimine el polvo acumulado en el interior de los conductos del sistema de captación de polvo; inspeccione el rodete del ventilador de captación de polvo para detectar desgaste y, si es necesario, realice un equilibrado dinámico.
4. Vuelva a calibrar el flujo de aire en el separador neumático y la apertura de la compuerta de suministro de abrasivo para garantizar un estándar constante de eliminación de óxido (Sa 2.5/Sa 3.0).
5. Elimine el polvo de los conductos de aire del intercambiador de calor en la sección de secado para evitar riesgos de incendio derivados de la acumulación de polvo.
VI. Revisión y mantenimiento anual
1. Desmonte e inspeccione las unidades de granallado; sustituya los rodamientos desgastados y todas las piezas de desgaste; realice ensayos no destructivos (END) en los rodetes.
2. Sustituya las mangas filtrantes del colector de polvo que presenten deterioro, así como los conductos de aire dañados.
3. Inspeccione y repare los componentes desgastados en el transportador de rodillos, los transportadores de tornillo sin fin y el elevador de cangilones; enderece los rodillos que presenten deformaciones.
4. Pruebe el PLC, los variadores de frecuencia (VFD) y las pantallas táctiles; apriete los terminales eléctricos; sustituya los cables que presenten envejecimiento o deterioro.
5. Elimine el óxido y aplique un tratamiento anticorrosivo en toda la máquina; revise los pernos de anclaje; realice una prueba de funcionamiento de todo el sistema sin carga.
VII. Mantenimiento especializado para las unidades de pintura y secado de la línea de pretratamiento
Una línea completa de pretratamiento de chapas de acero incluye secciones de granallado, pintura automática y secado; estas son las áreas donde ocurren averías con mayor frecuencia:
1. Cabina de pintura: Limpie las boquillas de las pistolas de pulverización después de cada turno; sustituya periódicamente los medios filtrantes para la niebla de pintura; inspeccione regularmente los componentes a prueba de explosiones y asegúrese de que no se acumulen residuos de pintura.
2. Sección de secado: Elimine regularmente el polvo de los conductos de aire; Inspeccione los componentes de calefacción eléctricos o de gas; calibre los instrumentos de control de temperatura para prevenir riesgos de incendio asociados a la acumulación de polvo. ## VIII. Resolución rápida de averías comunes
1. **Vibración excesiva de la unidad de granallado:** Suele deberse a un desgaste desigual de las paletas de granallado. Las paletas deben sustituirse por pares; nunca reemplace una sola paleta.
2. **Deterioro en la calidad del decapado o rugosidad superficial inconsistente:** En primer lugar, verifique si existe un mal funcionamiento en el separador de aire o una cantidad excesiva de granalla fragmentada; en segundo lugar, compruebe si hay una cantidad insuficiente de abrasivo o si la velocidad del transportador de rodillos es excesivamente alta.
3. **Consumo anormalmente elevado de granalla de acero:** Compruebe si hay cortinas de sellado dañadas, orificios en los revestimientos de la cámara de granallado (que provocan fugas de granalla) o una baja eficiencia de separación en el separador.
4. **Exceso de polvo en el taller o una diferencia de presión elevada en el colector de polvo:** Verifique si hay bolsas filtrantes obstruidas o dañadas, fugas de aire en los conductos o si la tolva de polvo está completamente llena.
5. **Desalineación o atasco de las chapas de acero:** Compruebe si hay rodamientos del transportador de rodillos gripados, un desgaste desigual en la superficie de los rodillos o fallos en los sensores de detección de las chapas de acero.